Ինչու չի աշխատում արտադրական պլանը. Smart Kanban-ի փորձը Cehovik ERP-ում
Ես սկսել էի լիարժեք APS-ի և յուրաքանչյուր գործողության մանրամասն ժամանակացույցի գաղափարից։ Գործնականում փոքր և միջին արտադրություններին ավելի հաճախ այլ ճանապարհ է պետք՝ պարզ ու կառավարելի հերթ, արտադրամասից ստացվող արդիական փաստեր և պլանավորման աստիճանական բարդացում։

Ձեռնարկությունն ունի պատվերներ, մարդիկ, տեղամասեր և սարքավորումներ։ Բայց երեք պարզ հարցի ոչ ոք չի կարող վստահ պատասխանել՝ որ պատվերը պետք է անել հաջորդը, կոնկրետ ով պետք է այն կատարի, և արդյոք դրա համար բավարար են մարդիկ, նյութերն ու հզորությունը։
Այդ պահին արտադրական պլանավորումն արդեն գոյություն ունի։ Պարզապես այն բաշխված է Excel-ի, գրատախտակի, մեսենջերի հաղորդագրությունների և արտադրության ղեկավարի հիշողության միջև։ Ամեն մեկն իր հատվածը գիտի։ Ամբողջական պատկերը ոչ ոք չունի։
Cehovik ERP-ը զարգացնելիս մենք սա պարբերաբար տեսնում էինք։ Պատվերն ընդունված է, հաճախորդին ժամկետ է խոստացված, արտադրությունը զբաղված է։ Բայց համակարգը չի կարող բացատրել, թե ինչու մի պատվերը կանգնել է, մյուսը հանկարծ դարձել է հրատապ, իսկ երրորդն անցել է հերթից առաջ։ Հաճախ դա չի կարող բացատրել նաև մարդը։
Քաոսը ավելի մանրամասն քաոսով չի շտկվում
Ղեկավարի առաջին բնական ցանկությունը մանրամասն գրաֆիկ կառուցելն է։ Յուրաքանչյուր պատվերը բաժանել փուլերի, նշանակել հաստոցն ու աշխատակցին, սահմանել մեկնարկի և ավարտի ժամանակը։ Ստացվում է գեղեցիկ Գանտի դիագրամ։
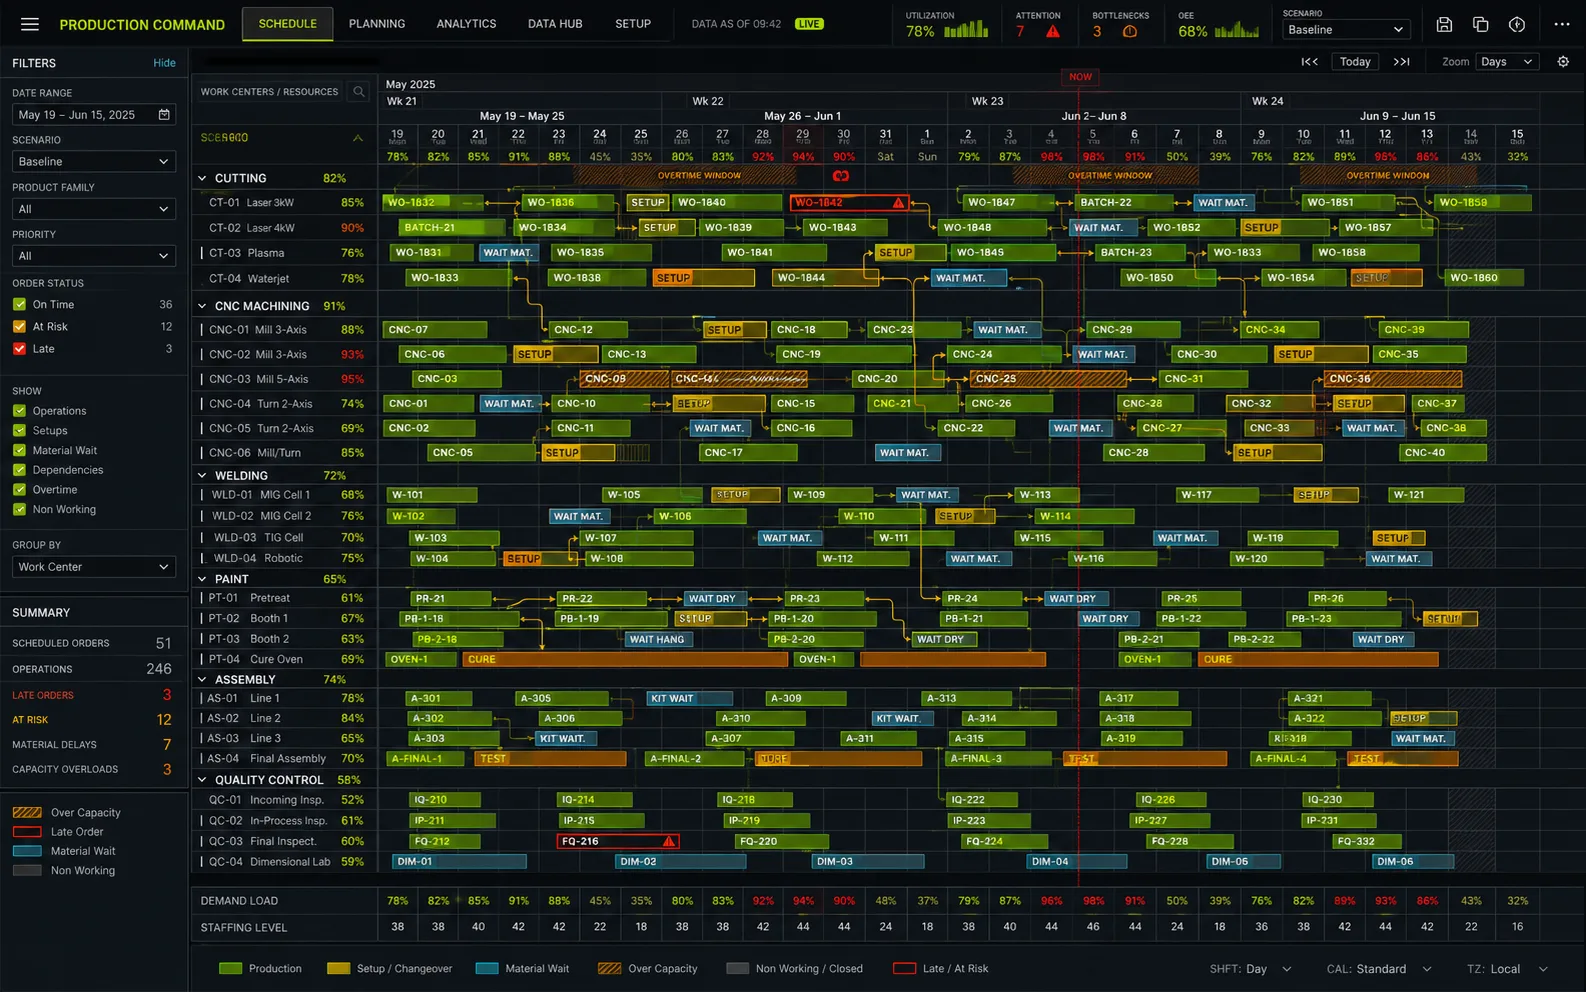
Խնդիրը հենց դիագրամը չէ։ Այն պլանը ցուցադրելու լավ միջոց է։ Խնդիրը սկսվում է այն ժամանակ, երբ մարդը պետք է ձեռքով պահպանի յուրաքանչյուր փոփոխություն։
Հրատապ պատվեր է հայտնվել։ Նյութը չի հասել։ Օպերատորը հիվանդացել է։ Հաստոցը կանգնել է։ Նախորդ գործողությունը երկու ժամի փոխարեն տևել է հինգ։ Յուրաքանչյուր նման դեպքից հետո պետք է տեղափոխել ոչ միայն մեկ գիծ, այլ նաև վերահաշվել հետևանքները բոլոր հաջորդ գործողությունների համար։
Շատ արագ դիսպետչերը դադարում է կառավարել արտադրությունը և սկսում է սպասարկել գրաֆիկը։ Իսկ արտադրամասը այդ ընթացքում շարունակում է ապրել իր կյանքով։
Ինչու սկզբում դիտարկում էի APS-ը
Երկար ժամանակ կարծում էի, որ այս խնդրի ճիշտ պատասխանն արդեն գոյություն ունի։ Դա Siemens Preactor-ի մակարդակի լիարժեք APS համակարգն է, որն այժմ զարգանում է որպես Opcenter APS։
Տրամաբանությունը համոզիչ է։ APS-ը հաշվի է առնում վերջավոր հզորությունը, սարքավորումների, մարդկանց, գործիքների և նյութերի հասանելիությունը։ Համակարգը գիտի տեխնոլոգիական սահմանափակումները, պատվերների առաջնահերթությունները և վերակարգավորումները։ Այնուհետև ալգորիթմը կառուցում է մանրամասն և իրագործելի ժամանակացույց։
Կայուն գործընթացներով, որակյալ տվյալներով և առանձին դիսպետչերական գործառույթով բարդ արտադրության համար սա ուժեղ գործիք է։ Ես հիմա էլ APS-ը վատ մոտեցում չեմ համարում։
Բայց Cehovik-ի թիրախային լսարանն այլ է։ Դրանք փոքր և միջին արտադրություններ են։ Հաճախ նրանք չունեն առանձին դիսպետչեր, որը ամբողջ օրը հետևում է մոդելին։ Նորմատիվները դեռ հավաքվում են։ Որոշ որոշումներ հիմնված են վարպետի փորձի վրա։ Գործողությունների փաստացի կատարումը նշվում է ուշացումով կամ ընդհանրապես չի նշվում։
Մենք փորձեցինք տարբեր տարբերակներ և նկատեցինք տհաճ օրինաչափություն։ Որքան մանրամասն էր դառնում իդեալական պլանը, այնքան դժվար էր ձեռնարկությանը ստիպել աշխատել դրանով։ Համակարգին ավելի շատ տվյալներ և վերահսկողություն էին պետք, քան կազմակերպությունը կարող էր կայուն ապահովել։
Ստացվում էր թանկարժեք հայելի, որը ցույց էր տալիս երեկվա արտադրամասը։
Ինչը մենք անվանեցինք Smart Kanban
Արդյունքում եկանք մի մեթոդի, որը Cehovik ERP-ի ներսում անվանեցինք Smart Kanban։
Սա պարզապես քարտերով տախտակ չէ և լիարժեք APS-ը ավելի նորաձև միջերեսի մեջ թաքցնելու փորձ չէ։ Իմաստն ուրիշ է՝ համակարգը իր վրա է վերցնում հերթի ընթացիկ կառավարումը, բայց չի պահանջում առաջին իսկ օրվանից նկարագրել արտադրությունը թվային երկվորյակի ճշգրտությամբ։
Այն աշխատում է այսպես.
- Արտադրական պատվերը բաժանվում է գործողությունների և տեղամասերի։
- Համակարգը հասկանում է, թե որ գործողություններն արդեն պատրաստ են կատարման, իսկ որոնք սպասում են նախորդ փուլի ավարտին։
- Հաճախորդի պատվերի առաջնահերթությունը ազդում է աշխատանքների հաջորդականության վրա։
- Հասանելի գործողությունները բաշխվում են համապատասխան տեղամասերի և դրանց հզորության միջև։
- Ղեկավարը կարող է ամրագրել իմաստավորված բացառություն։ Օրինակ, կոնկրետ գործողությունը թողնել ընտրված դիրքում և թույլ չտալ, որ ավտոմատ վերահաշվարկը այն տեղափոխի։
- Փուլերի կատարումը վերադառնում է համակարգ և թարմացնում ընթացիկ պատկերը։
Օպերատորը պարտավոր չէ հասկանալ ամբողջ արտադրական պլանը։ Նա տեսնում է իր տեղամասի հերթը և հասկանում, թե հասանելի գործողություններից որն է պետք վերցնել հաջորդը։ Ղեկավարը տեսնում է, թե որտեղ է առաջացել գերբեռնվածություն, որտեղ է տեղամասը պարապում, և որ պատվերն է ժամկետից դուրս գալու վտանգի տակ։
Այս անվան մեջ Smart-ը AI չի նշանակում։ Տախտակը ոչ միայն ցուցադրում է քարտերը։ Այն հաշվի է առնում փուլերի պատրաստ լինելը, առաջնահերթությունները և հասանելի հզորությունը, ապա վերադասավորում է հերթի չամրագրված մասը։ Մարդը զբաղվում է բացառություններով, ոչ թե ձեռքով տեղափոխում ամբողջ գործարանը։
Ինչու այս մոտեցումն ավելի կենսունակ դարձավ
APS-ը փորձում է սահմանափակումների ամբողջական մոդելի հիման վրա համաձայնեցված պլան կառուցել։ Smart Kanban-ը պատասխանում է ավելի գործնական հարցի՝ իրականում հասանելի աշխատանքներից որն է պետք անել հաջորդը։
Փոքր արտադրության համար այս հարցը հաճախ ավելի կարևոր է, քան մի քանի շաբաթ առաջ կազմված իդեալական ժամանակացույցը։
Մոտեցումը կարելի է ներդնել աստիճանաբար։ Սկզբում ձեռնարկությունը սովորում է տեսնել պատվերներն ու փուլերը։ Հետո հայտնվում է փաստացի կատարման տվյալը։ Դրանից հետո ավելացվում են նորմատիվները, տեղամասերի աշխատանքային գրաֆիկները, առաջնահերթությունները և կանխատեսումները։ Յուրաքանչյուր նոր շերտ հենվում է արդեն աշխատող նախորդ շերտի վրա։
Մյուս տարբերությունը ձեռքով ընդունվող որոշումների քանակն է։ Եթե բացառությունն իսկապես կարևոր է, ղեկավարը միջամտում է։ Բայց արտադրության սովորական ընթացքը չի պահանջում անընդհատ վերանկարել գրաֆիկը։
Ամենակարևորը՝ աշխատակցին ավելի հեշտ է հասկանալ հասանելի գործողությունների հերթը, քան ամբողջ ձեռնարկության բարդ մոդելը։ Համակարգը սկսում են օգտագործել ոչ միայն պլանավորման ժողովում, այլ նաև արտադրամասում։ Հենց այդ պահին պլանավորումը վերջապես դառնում է աշխատող գործընթաց։
Ցանկացած պլան հաշվում է միայն ստացած տվյալներով
Կարելի է գնել ուժեղ համակարգ, կարգավորել բարդ ալգորիթմ և միևնույն է չստանալ աշխատող պլանավորում։
Եթե օպերատորն ավարտել է փուլը, բայց չի նշել այն, համակարգը կարծում է, որ աշխատանքը շարունակվում է։ Եթե նյութը հասել է, բայց պահեստապետը չի գրանցել ընդունումը, համակարգի համար նյութը գոյություն չունի։ Եթե հաստոցը կանգնել է, իսկ դրա ժամանակացույցը մնացել է նույնը, ալգորիթմը շարունակում է բեռնել գոյություն չունեցող հզորությունը։
Այն հաշվարկի մեջ չի սխալվում։ Այն ճշգրիտ պլանավորում է հորինված արտադրություն։
Այդ պատճառով պլանավորման որակը սկսվում է ոչ թե ալգորիթմից։ Այն սկսվում է կառավարչական պայմանավորվածությունից՝ ով, երբ և ինչպես է գրանցում արտադրական փաստը։
Այս մասին արդեն գրել եմ MES-ի և արտադրամասի տվյալների համատեքստում։ Սկզբում պետք է հասնել նրան, որ արտադրության փաստացի վիճակը ժամանակին մտնի համակարգ։ Միայն դրանից հետո իմաստ ունի պահանջել ճշգրիտ կանխատեսում։
Գործնականում ես կշարժվեի այսպես.
- Մուտքագրել իրական պատվերներն ու գործողությունների հաջորդականությունը։
- Օպերատորներին սովորեցնել ժամանակին նշել փուլերի մեկնարկն ու ավարտը։
- Միացնել պահեստային փաստը՝ ընդունում, տրամադրում և նյութերի պակաս։
- Աստիճանաբար հավաքել նորմատիվներն ու տեղամասերի արդիական աշխատանքային գրաֆիկները։
- Կարգավորել առաջնահերթությունները, հերթերը և բացառությունների կանոնները։
- Տվյալների կուտակումից հետո անցնել ժամկետների կանխատեսմանն ու ավելի բարդ օպտիմալացմանը։
Ամեն ինչ միանգամից միացնելու փորձը սովորաբար ավարտվում է նրանով, որ մարդիկ վերադառնում են Excel և չատ։ Պատճառը պարտադիր չէ, որ թվայնացմանը դիմադրությունն է։ Նոր համակարգը պարզապես չափազանց շատ նոր գործողություններ է պահանջում նախքան օգնելը։
Որտեղ կհայտնվի AI-ը արտադրական պլանավորման մեջ
AI-ը չի վերացնի այս հաջորդականությունը։ Ընդհակառակը, այն փաստացի տվյալների որակն ավելի կարևոր կդարձնի։
Արդեն հիմա AI-ը կարելի է կիրառել պլանավորման համակարգի կողքին մի քանի գործնական սցենարներում.
- գտնել բաց թողնված կարգավիճակներն ու տվյալների հակասությունները,
- կուտակված պատմության հիման վրա կանխատեսել գործողության տևողությունն ու ժամկետի խախտման ռիսկը,
- առաջարկել առաջնահերթության փոփոխություն նոր պատվերից, սարքավորման պարապուրդից կամ նյութի ուշացումից հետո,
- ղեկավարին բացատրել, թե ինչու է առաջացել գերբեռնվածությունը և վերաբաշխման ինչ տարբերակներ կան,
- երթուղային թերթերից և տեքստային նկարագրություններից առանձնացնել սահմանափակումներն ու փուլերը՝ մարդու հետագա ստուգման համար։
Առայժմ ես AI-ին չէի տա ամբողջ արտադրական պլանը ինքնուրույն վերակառուցելու իրավունք։ Մոտակա ժամանակի ավելի իրատեսական դերը դիսպետչերի օգնական լինելն է։ Այն տեսնում է շեղումը, պատրաստում մի քանի սցենար, ցույց տալիս հետևանքները և պարզ լեզվով բացատրում փոխզիջումը։ Որոշումը մնում է մարդուն։
Հաջորդ փուլն ավելի հետաքրքիր է։ AI-ը կկարողանա սովորել կոնկրետ ձեռնարկության փաստացի շեղումներից։ Ոչ թե պարզապես ընդունել երկու ժամանոց նորմատիվը, այլ տեսնել, որ այս գործողությունը, այս տեղամասում և այս տեսակի պատվերի դեպքում սովորաբար այլ ժամանակ է պահանջում։ Ոչ թե քարտերը տեղափոխել միայն ձևական առաջնահերթությամբ, այլ նախապես նկատել այն շղթան, որը կհանգեցնի ժամկետի խախտման։
Այսպիսի մոտեցումներն արդեն ուսումնասիրվում են դինամիկ պլանավորման և արտադրական սիմուլյացիաների մեջ։ Բայց նույնիսկ ամենախելացի ալգորիթմը բախվում է հին խնդրին։ Եթե ձեռնարկությունը չգիտի, թե հենց հիմա ինչ է կատարվում պատվերի, նյութի, օպերատորի և հաստոցի հետ, AI-ն էլ դա չի իմանա։
Ինչից կսկսեի այսօր
Ես չէի սկսի ալգորիթմների մրցույթից և չէի փորձի միանգամից կառուցել ամբողջ ձեռնարկության իդեալական պլանը։
Փոքր կամ միջին արտադրությանը իմ խորհուրդը պարզ է՝ մի ստեղծեք սեփական դիսպետչերական համակարգը։ Գնացեք փորձված ճանապարհով՝ Cehovik ERP-ի և Smart Kanban-ի փուլային ներդրմամբ։ Սկզբում տեսանելի դարձրեք պատվերները, փուլերն ու հերթը։ Հետո կարգավորեք փաստացի կատարման ժամանակին գրանցումը։ Դրանից հետո ավելացրեք նորմատիվները, բեռնվածությունը, կանխատեսումները և ավելի բարդ կանոնները։
Պլանավորումը սկսում է աշխատել ոչ թե այն ժամանակ, երբ համակարգը կարող է ամեն ինչ հաշվարկել, այլ երբ արտադրամասի մարդիկ կարող են կատարել հաջորդ հասկանալի քայլը, իսկ ղեկավարը տեսնում է դրա հետևանքները։
Smart Kanban-ն այդ կառավարման մակարդակը տալիս է արդեն այսօր։ Իսկ երբ արտադրամասից տվյալները սկսում են պարբերաբար վերադառնալ, ապագա AI պլանավորումը վերջապես իրական նյութ է ստանում աշխատելու համար։
Նմա՞ն խնդիր ունեք
Պատմեք, թե ինչ է կատարվում ձեր գործընթացներում հիմա, և ես կասեմ՝ արժե՞ ավտոմատացնել և որտեղից սկսել։
Քննարկել խնդիրը