Почему производственный план не работает: опыт Smart Kanban в Цеховик ERP
Я начинал с идеи полноценного APS и подробного графика для каждой операции. На практике малому и среднему производству чаще нужен другой путь: простая управляемая очередь, актуальный факт из цеха и постепенное усложнение планирования.

У предприятия есть заказы, люди, участки и оборудование. Но на три простых вопроса никто не может уверенно ответить: какой заказ делать следующим, кто именно должен его делать и хватит ли для этого людей, материалов и мощности.
В этот момент производственное планирование уже существует. Просто оно распределено между Excel, доской, сообщениями в мессенджере и памятью начальника производства. Каждый знает свой кусок. Целой картины нет.
Мы регулярно видели это при развитии Цеховик ERP. Заказ принят, срок клиенту назван, производство занято. Но почему один заказ стоит, другой внезапно стал срочным, а третий прошел вперед очереди, система объяснить не может. Часто этого не может объяснить и человек.
Хаос нельзя исправить более подробным хаосом
Первое естественное желание руководителя состоит в том, чтобы построить подробный график. Разложить каждый заказ на этапы, назначить станок и сотрудника, поставить время начала и завершения. Получается красивая диаграмма Ганта.
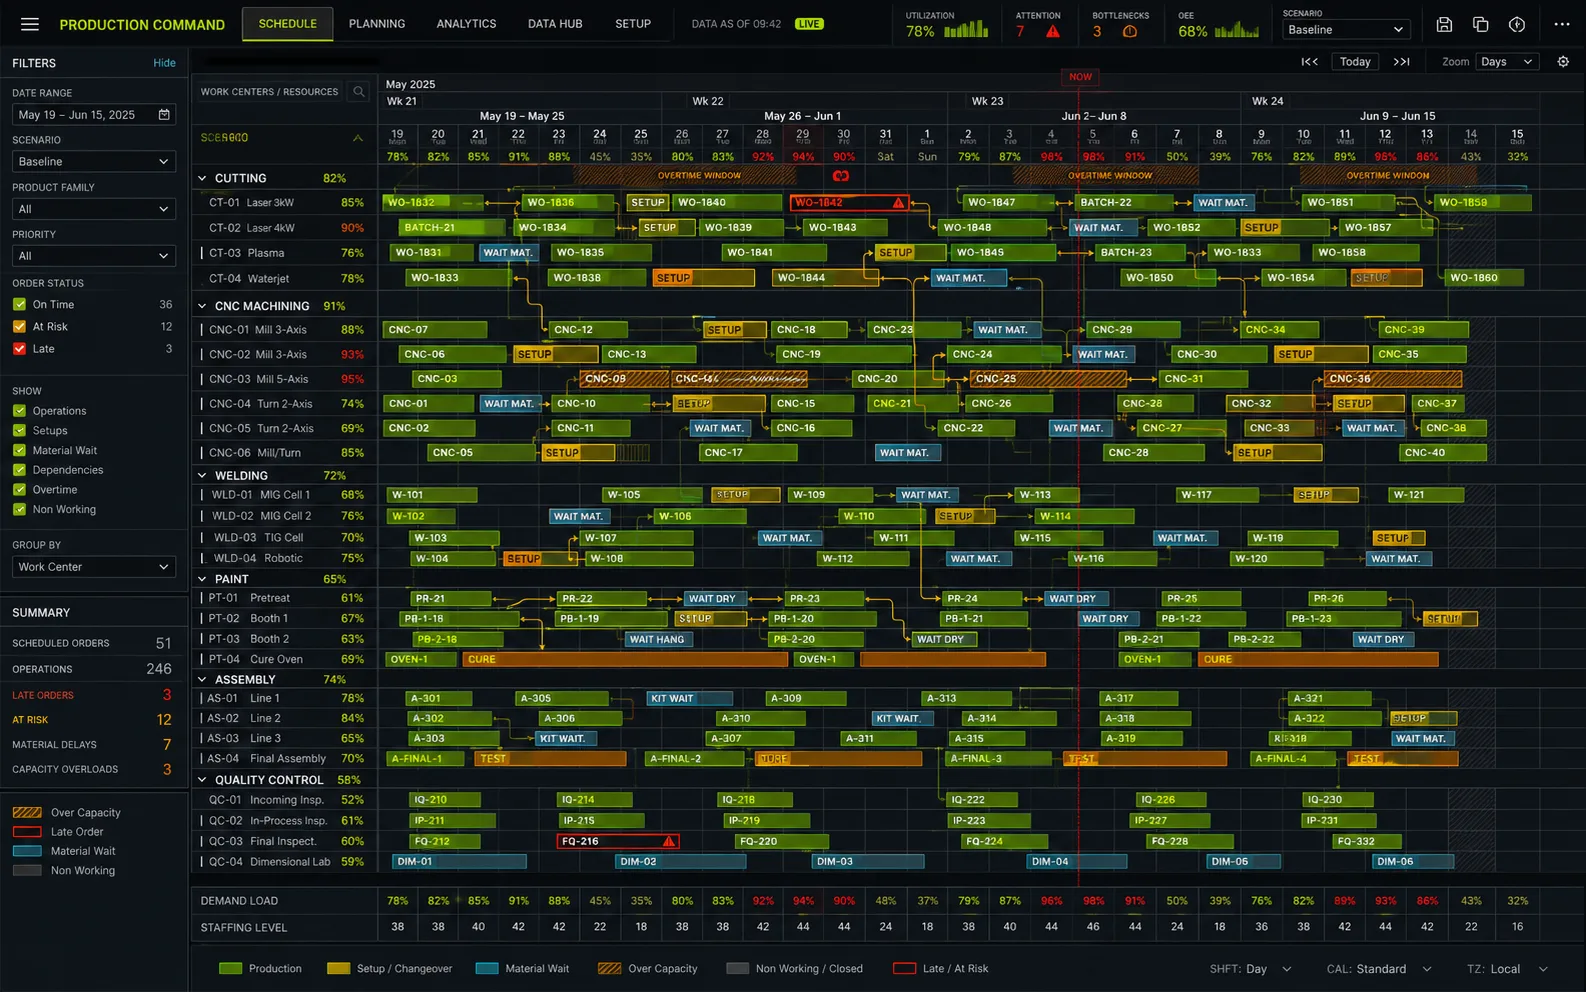
Проблема не в самой диаграмме. Это хороший способ показать план. Проблема начинается, когда человек должен вручную поддерживать каждое изменение.
Появился срочный заказ. Не приехал материал. Заболел оператор. Станок остановился. Предыдущая операция заняла не два часа, а пять. После каждого такого события нужно передвинуть не одну полоску, а пересчитать последствия для всех следующих операций.
Очень быстро диспетчер перестает управлять производством и начинает обслуживать график. А цех тем временем живет дальше.
Почему я сначала смотрел в сторону APS
Долгое время я считал, что правильный ответ на эту задачу уже существует. Это полноценная APS-система уровня Siemens Preactor, который сейчас развивается как Opcenter APS.
Логика убедительная. APS учитывает конечную мощность, доступность оборудования, людей, инструментов и материалов. Система знает технологические ограничения, приоритеты заказов и переналадки. Затем алгоритм строит подробный допустимый график.
Для сложного производства с устойчивыми процессами, качественными данными и отдельной функцией диспетчеризации это сильный инструмент. Я и сейчас не считаю APS плохим подходом.
Но целевая аудитория Цеховика другая. Это малые и средние производства. У них часто нет отдельного диспетчера, который весь день следит за моделью. Нормировки только собираются. Часть решений держится на опыте мастера. Фактическое выполнение операций отмечается с задержкой или не отмечается совсем.
Мы пробовали разные варианты и увидели неприятную закономерность. Чем подробнее становился идеальный план, тем сложнее было заставить предприятие жить по нему. Системе требовалось больше данных и контроля, чем организация могла стабильно дать.
Получалось дорогое зеркало, которое показывало вчерашний цех.
Что мы назвали Smart Kanban
В результате мы пришли к методике, которую внутри Цеховик ERP назвали Smart Kanban.
Это не просто доска с карточками и не попытка упаковать полноценный APS в более модный интерфейс. Смысл в другом: система берет на себя рутинное управление очередью, но не требует сразу описать производство с точностью цифрового двойника.
Работает это так:
- Производственный заказ раскладывается на операции и участки.
- Система понимает, какие операции уже готовы к выполнению, а какие ждут завершения предыдущего этапа.
- Приоритет клиентского заказа влияет на последовательность работ.
- Доступные операции распределяются по подходящим участкам и их мощности.
- Руководитель может закрепить осмысленное исключение. Например, оставить конкретную операцию на выбранной позиции и не дать автоматическому пересчету ее сдвинуть.
- Выполнение этапов возвращается в систему и обновляет текущую картину.
Оператору не нужно разбираться во всем производственном плане. Он видит очередь своего участка и понимает, какую доступную операцию брать следующей. Руководитель видит, где образовался перегруз, где участок простаивает и какой заказ рискует выйти за срок.
Smart в этом названии означает не AI. Доска не только показывает карточки. Она учитывает готовность этапов, приоритеты и доступную мощность, а затем перестраивает незакрепленную часть очереди. Человек занимается исключениями, а не двигает вручную весь завод.
Почему этот подход оказался жизнеспособнее
APS пытается построить согласованный план на основании полной модели ограничений. Smart Kanban отвечает на более приземленный вопрос: что из реально доступной работы нужно делать следующим?
Для малого производства этот вопрос часто важнее идеального расписания на несколько недель вперед.
Подход можно внедрять постепенно. Сначала предприятие учится видеть заказы и этапы. Затем появляется фактическое выполнение. После этого добавляются нормировки, расписание участков, приоритеты и прогнозы. Каждый новый слой опирается на уже работающий предыдущий.
Еще одно отличие состоит в количестве ручных решений. Если исключение действительно важно, руководитель вмешивается. Но обычный ход производства не требует постоянно перерисовывать график.
И, пожалуй, главное: сотруднику проще понять очередь из доступных операций, чем сложную модель всего предприятия. Система начинает использоваться не только на планерке, но и в цехе. Именно в этот момент планирование наконец становится рабочим процессом.
Любой план считает только те данные, которые получил
Можно купить сильную систему, настроить сложный алгоритм и все равно не получить работающего планирования.
Если оператор завершил этап, но не отметил его, система считает, что работа продолжается. Если материал приехал, но кладовщик не оформил приемку, для системы материала нет. Если станок остановился, а его расписание осталось прежним, алгоритм продолжит загружать несуществующую мощность.
Он не ошибается в расчете. Он точно планирует вымышленное производство.
Поэтому качество планирования начинается не с алгоритма. Оно начинается с управленческой договоренности: кто, когда и как фиксирует производственный факт.
Я уже писал об этом применительно к MES и данным из цеха. Сначала нужно добиться, чтобы фактическое состояние производства своевременно попадало в систему. Только после этого есть смысл требовать точный прогноз.
На практике я бы двигался так:
- Завести реальные заказы и последовательность операций.
- Научить операторов вовремя отмечать начало и завершение этапов.
- Подключить складской факт: приемку, выдачу и нехватку материалов.
- Постепенно собрать нормировки и актуальные расписания участков.
- Настроить приоритеты, очереди и правила исключений.
- После накопления данных переходить к прогнозу сроков и более сложной оптимизации.
Попытка включить все сразу обычно заканчивается тем, что люди возвращаются в Excel и чат. Не потому, что они сопротивляются цифровизации. Новая система просто требует слишком много новых действий до того, как начинает помогать.
Где в производственном планировании появится AI
AI не отменит эту последовательность. Наоборот, он сделает качество фактических данных еще важнее.
Уже сейчас AI можно применять рядом с системой планирования в нескольких практических сценариях:
- находить пропущенные статусы и противоречия в данных;
- прогнозировать длительность операции и риск срыва срока по накопленной истории;
- предлагать изменение приоритета после нового заказа, простоя оборудования или задержки материала;
- объяснять руководителю, почему возник перегруз и какие варианты перераспределения есть;
- извлекать ограничения и этапы из маршрутных листов и текстовых описаний с последующей проверкой человеком.
Пока я бы не отдавал AI право автономно перестраивать весь производственный план. Более реалистичная роль на ближайшее время состоит в том, чтобы быть помощником диспетчера. Он видит отклонение, готовит несколько сценариев, показывает последствия и объясняет компромисс обычным языком. Решение остается у человека.
Следующий этап выглядит интереснее. AI сможет учиться на фактических отклонениях конкретного предприятия. Не просто брать норматив в два часа, а видеть, что на этой операции, этом участке и с таким типом заказа реальное время обычно другое. Не просто переставлять карточки по формальному приоритету, а заранее замечать цепочку, которая приведет к срыву срока.
Такие подходы уже исследуются в динамическом планировании и производственных симуляциях. Но даже самый умный алгоритм упирается в старую проблему. Если предприятие не знает, что прямо сейчас происходит с заказом, материалом, оператором и станком, AI тоже этого не узнает.
С чего я бы начал сегодня
Я бы не начинал с конкурса алгоритмов и не пытался сразу построить идеальный план всего предприятия.
Для малого или среднего производства мой совет простой: не изобретать собственную систему диспетчеризации, а идти проверенным путем через поэтапное внедрение Цеховик ERP и Smart Kanban. Сначала сделать видимыми заказы, этапы и очередь. Затем наладить своевременную фиксацию факта. После этого добавлять нормировки, загрузку, прогнозы и более сложные правила.
Планирование начинает работать не тогда, когда система умеет рассчитать все. Оно начинает работать, когда люди в цехе могут выполнить следующий понятный шаг, а руководитель видит последствия.
Smart Kanban дает этот уровень управления уже сегодня. А когда данные начинают возвращаться из цеха регулярно, у будущего AI-планирования наконец появляется материал, с которым можно работать.
Похожая задача у вас?
Расскажите, что происходит в процессах сейчас, — отвечу, стоит ли это автоматизировать и с чего начать.
Обсудить задачу